← 返回书目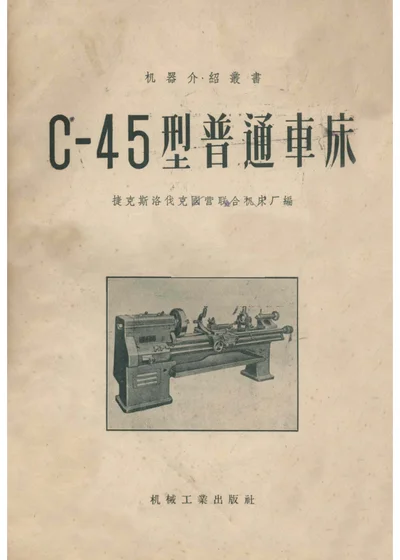
C-45型普通车床
C-45型普通车床
| OB | 48002747 |
|---|---|
| 作者 | 捷克斯洛伐克国营联合机床厂编;第一机械工业部第二机器工业管理局译 |
| 出版社 | — |
| 出版年 | 1956 |
| 版本 | 1956年10月第一版第一次印刷 |
| 时期 | 1950—1979 |
| 大类 | 工业技术 |
| 详细分类 | 工业技术·金属切削机床 |
| 是否公版 | 是 |
| 页数 | 29 页 |
| 容量 | 5.3 MB |
| 文件 MD5 | 66d3c5b129a8d6b18325dd560f357dd8 |
书籍简介
本书为“机器介绍丛书”之一,1956年10月由机械工业出版社出版第一版第一次印刷,NO.1180,印数0,001—5,500册,字数29千字,开本787×1092 1/16,印张1 4/8。出版者的話说明,本书根据捷克斯洛伐克国营联合机床厂编的C-45型普通车床说明书翻译,介绍C-45型车床的安装、操作和维护,并叙述机床的规格和结构;熟悉本说明书能对机床更合理的使用和保养,供机床操作工人、检修工、工长等参考。序言由国营联合机床厂撰写,请读者在机床投入生产之前很好学习手册内容,开动机床之前确切了解机床上所有操纵机构的作用,同时对润滑予以足够注意;序言称每台机床出厂之前对转动和精度都经过严格检验,制造与发出的每一台机床都附有检验卡片,保证机床在卡片所载精度范围内。
正文先列机床主要规格,分公制丝杠机床和英制丝杠机床两种规格。公制丝杠机床:在床面上车削最大直径450公厘,最大顶尖距1500、2000公厘,在大刀架上车削最大直径290公厘,在床鞍上车削最大直径630公厘,花盘前可用最大间隙220公厘,床面宽度330公厘,花盘直径400公厘,主轴内孔直径51公厘,主轴内孔锥度公制55号,顶尖锥度莫氏4号,主轴前端按DIN800号;主轴转速8种,范围18~450转/分;送刀量48种,纵走刀0.05~2公厘/转,横走刀0.018~0.67公厘/转,丝杠螺距6公厘;可切螺纹规范各48种,公制螺纹0.2~7.5公厘,威氏螺纹3.5~140时,模数螺纹0.2~7.5,径节螺纹3.5~140;电动机转速1400转/分,功率4马力;机床占地面积1000×3450公厘;净重(带标准附件)1250、1350公斤,带铁路运输包装箱1300、1400公斤,带海运包装箱1720、1900公斤,箱皮体积4.5、5.2公尺³。英制丝杠机床规格大体相同,送刀量54种,纵走刀0.057~3.45公厘/转,横走刀项OCR有译者注“可能是将0.02~1.2误排为2~120了”,丝杠螺距4公厘;可切螺纹各54种,公制螺纹0.25~8公厘,威氏螺纹2~120时,模数螺纹0.25~8,径节螺纹4~240。
安装部分说明用吊车搬运及吊引时,机床应紧固在滑梁上,安装完毕后方能移去滑梁,吊引须用优质麻绳并避免绳索压坏油漆及手柄等;安装及校正水平须检查部件是否有损坏和丢失,在混凝土地基上正确安装和精确找平是保证机床正常运转和保持精度的基本条件,找平采用20公厘高钢质楔铁,纵横两向水平性采用精度0.02/1000公厘水平仪安置在拭净床面导轨上检验,全部校正完毕后浇注混凝土浆,土浆凝固后均匀旋紧地脚螺钉并注意不使机床水平性变化。开动步骤包括润滑、接通电源、机床开动及空运转试验:开动前必须将防锈油全部除去并将机床完全洗净,各油孔位置见图4,润滑方法见表4;主轴箱内润滑油每6个月换一次,换油时用洗油清洗,然后注入黏度3~4°E(50℃)的洁净机器油,直注到油标计所规定油线为止,放油时油经主轴箱后油孔流出并旋去油塞28,新油由主轴箱盖上油标计下的油孔注入;接通电源可将电缆接至接线箱26;清洗及加油后摆动手柄5及7使齿轮啮合至最低转数,再摆电动机开关及手柄17开动机床,机床须作低速运转至主轴箱内各部均被油激溅为止,并熟悉各操纵手柄用途,高速运转时绝不容许变换主轴速度,只有在停车时方许变速,运转时变速会损坏齿轮、产生噪音、使机床运转不正常并缩短使用寿命。润滑明细表列主轴箱、送刀箱、交换齿轮、大刀架及溜板箱、丝杠及光杠后轴承、尾架、冷却油泵等部件的油孔、每工作8小时加油次数、用油量、换油期限和黏度。部件说明分床身、主轴箱、送刀箱、溜板箱、大刀架、尾架、冷却设备:床身刀架前导轨为棱形,后导轨为平形,前导轨纵向有挡铁,花盘前床体有凹口并装床鞍,床身支持在两个箱形床脚上,前床脚贮藏冷却液,电动机固定在前床脚后面,后床脚内装电气装置;主轴箱减速齿轮由电动机借三角皮带或平皮带带动,并有调节皮带松紧装置,切削速度变换借主轴箱盖上的变速手柄拨动齿轮,机床开动及停止借电动机开关操纵,手柄同时能操纵主轴箱内单齿离合器以变换走刀及车螺纹时的送刀方向;主轴前轴承是锥形套筒并有调整轴向间隙装置,后轴承是滚珠轴承,轴向推力由两个轴向滚珠轴承在两方向承受;主轴另一优点是能用卡盘夹持较大棒料工件加工;机床可借天轴传动装置或原动机带动,因其侧可安装“天轴支架及接合器”特殊装置;主轴前轴承借电动活塞油泵润滑,齿轮浸在油内转动。送刀箱经交换齿轮传动,根据操纵指示牌借两个手柄变换走刀量和车螺纹规格,另一手柄拨动丝杠离合器,送刀箱分英制或公制丝杠规格供应。溜板箱借光杠带动,箱内有纵、横走刀用齿轮减速装置,用一个手柄操纵,另一手柄操纵开合螺母,两手柄有机机构控制相对位置以保证不致同时进行送刀和车螺纹;送刀量控制以摩擦离合器手柄操纵,摩擦离合器能防止机床过负荷。大刀架横向拖板在纵向拖板上,横向拖板上面安有可回转刀架或可回转四位刀架(须特殊订货),大的分度盘能使调整准确。尾架可在床身棱形及平面导轨上移动,并能在尾架底座上作横向调整,尾架心轴可借手轮转动其中的螺杆移动,并有一手柄锁紧该心轴,尾架本体可借扳手旋紧其中的螺帽固定。冷却设备冷却液盛在前床脚内,用由电动机带动的液泵抽出,经输送管送到刀具处,流量由旋塞调整,用过冷却液经油网入油盘后流回前床脚。主轴间隙调整部分说明先调整轴向间隙,再调整前轴承消除径向间隙,调整须在主轴转动情况下进行,轴承正确调整须在高速连续运转下温度不低于45℃时进行。书中还列易损零件明细表、机床附件及附属装置明细表,以及操纵及作用图、地基图、机床吊运图、润滑系统图、电路系统图、主轴切面图、主轴箱展开图、公制丝杠送刀箱展开图、英制丝杠送刀箱展开图、溜板箱展开图、大刀架图、尾架图、切削速度计算表、公制丝杠传动系统图、英制丝杠传动系统图等附图。本次仅见前20页,后续内容待补。
书籍资料
学术价值
1. 本书保存了1950年代我国引进捷克斯洛伐克C-45型普通车床的安装、操作、维护和结构资料,反映建国初期机床技术引进与机械工业配套情况。
2. 书中列有公制与英制丝杠两种机床的详细规格、润滑明细、部件说明、主轴间隙调整方法、易损零件及附件明细,并附多幅传动系统与结构图,对机床维修、操作培训及机械工业史研究有参考价值。
2. 书中列有公制与英制丝杠两种机床的详细规格、润滑明细、部件说明、主轴间隙调整方法、易损零件及附件明细,并附多幅传动系统与结构图,对机床维修、操作培训及机械工业史研究有参考价值。
公版依据
本书出版年为1956年,在1911年之后,不适用P0。本书为合作作品,贡献者包括编者捷克斯洛伐克国营联合机床厂(法人)、译者第一机械工业部第二机器工业管理局(法人)、出版者机械工业出版社(法人),均无个人署名;按P2规则,法人贡献者须出版后已满50年。本书1956年10月出版,至2026年已约70年,超过50年。最终判定:是。
适用领域
机床操作工人、检修工、工长,机械制造与设备维修技术人员,以及研究中国近现代机械工业史、技术引进史的读者。
序文信息
出版者的話说明本书根据捷克斯洛伐克国营联合机床厂编C-45型普通车床说明书翻译,介绍车床安装、操作和维护,并叙述机床规格和结构,供机床操作工人、检修工、工长等参考。序言由国营联合机床厂撰,请读者在机床投入生产前很好学习手册内容,开动机床前确切了解所有操纵机构作用,注意润滑;称每台机床出厂前对转动和精度经过严格检验并附检验卡片,保证在卡片所载精度范围内。
目录
序言
一 机床主要规格
二 机床的安装
三 机床开动步骤
四 机床润滑明细表
五 机床部件说明
六 主轴间隙调整
七 易损零件明细表
八 机床附件及附属装置明细表
九 附图
1 操纵及作用图
2 地基图
3 机床吊运图
4 润滑系统图
5 电路系统图
6 主轴切面图
7 主轴箱展开图
8 公制丝杠送刀箱展开图
9 英制丝杠送刀箱展开图
10 溜板箱展开图
11 大刀架图
12 尾架图
13 切削速度计算表
14 公制丝杠传动系统图
15 英制丝杠传动系统图
版权投诉
如您认为本页内容侵犯了您的合法权益,请提供权属证明,我们将在 24 小时内核实并下线处理。投诉邮箱:copyright@openbook.ren。
整理说明
本页书目信息与书籍简介由站长方整理自公版文献,OB 号 48002747。文字识别与元数据如有错漏,欢迎指正(hi@openbook.ren)。
免责声明
内容整理自公版文献,仅供个人学习、研究参考,不对文献内容作任何担保,亦不因此产生商业收益。